 Português
 Inglês
Welcome to Our Blog - Urdidura: Onde se define a qualidade do seu tecido
Urdidura: Onde se define a qualidade do seu tecido
- Technical
- Oct 27, 2026
Urdidura: Onde se define a qualidade do seu tecido
Eis uma possibilidade incômoda: quando o fio chega ao tear, já pode haver um defeito enrolado na viga.
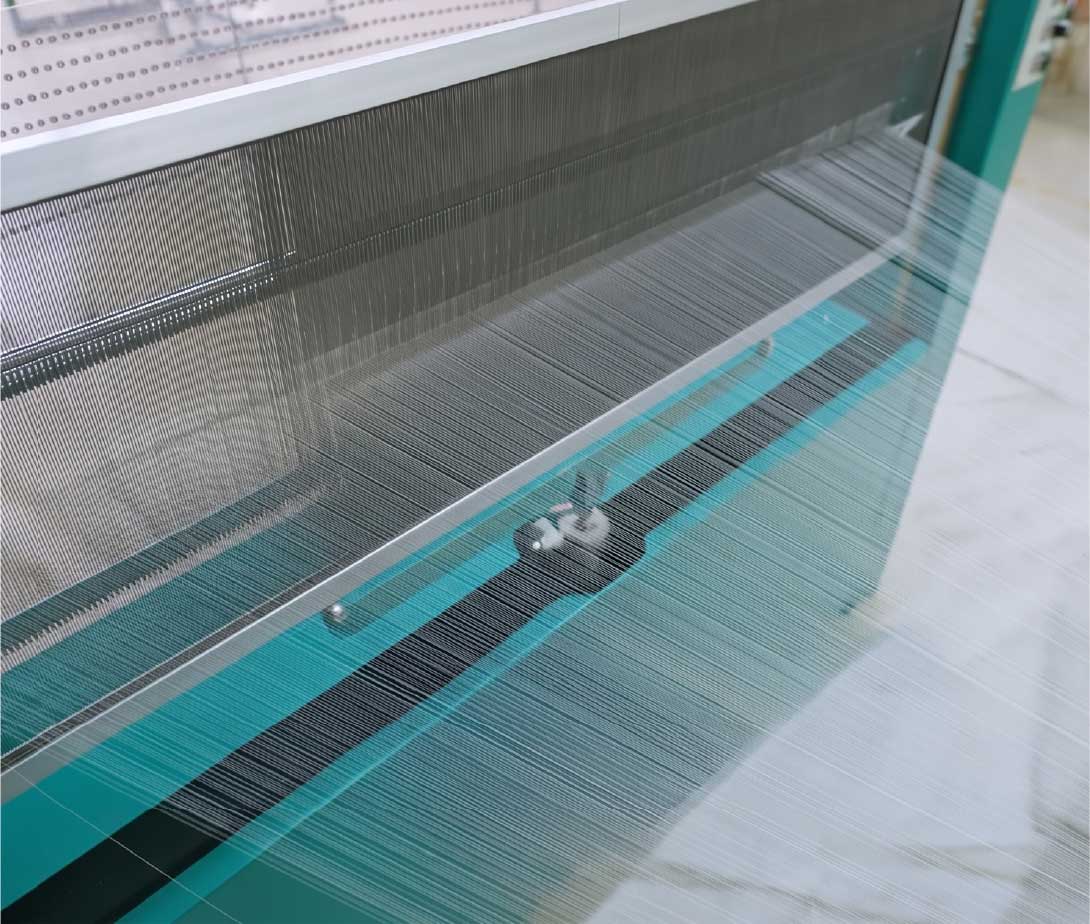
A preparação da urdidura é a etapa mais silenciosa de todo o processo. Nada dramático acontece ali. Mas é onde se definem as condições para a qualidade do tecido — e uma viga mal preparada leva seus problemas adiante para cada metro tecido a partir dela.
O que uma viga realmente carrega
Uma viga de urdidura não é apenas fio enrolado em uma flange. São milhares de fios enrolados sob uma tensão específica, com uma densidade específica e em um arranjo específico. Acertando esses três aspectos, o tear recebe uma urdidura com a qual pode trabalhar. Erre qualquer um deles e o tear passa toda a produção tentando compensar.
Escrevemos em agosto sobre um estudo de paradas de teares em uma fábrica de tecelagem a jato de ar, que constatou que 58% de todas as paradas foram causadas por quebras na urdidura — de longe a maior categoria, à frente das quebras na trama e de todas as outras combinadas. Aquele artigo analisou os componentes pelos quais o fio passa no tear.
Mas há uma etapa anterior a isso. Um fio da urdidura que foi enrolado com tensão irregular, ou que ficou em uma zona de baixa densidade da viga, chega ao tear já enfraquecido ou já frouxo. Ele não se rompe porque o tear o tratou mal. Ele se rompe porque nunca iria sobreviver à produção.
As três variáveis definidas na urdidura
1. Uniformidade da tensão em toda a folha. Cada fio na viga deve ser enrolado com tensão comparável. Quando alguns fios estão mais apertados do que outros, os frouxos cedem na abertura e os apertados sofrem mais tensão a cada passagem. O resultado no tear parece quebras aleatórias da urdidura e irregularidade na abertura — mas o padrão foi definido quando a viga foi enrolada. É por isso que as máquinas de urdidura possuem uma arquitetura de tensão dedicada: dispositivos intermediários de tensão constante existem especificamente para manter a tensão igual entre diferentes fios e diferentes faixas, com a tensão de cada folha de fios ajustável livremente.
2. Consistência da densidade de enrolamento. Um rolo enrolado com densidade inconsistente se desenrola com tensão inconsistente — porque o diâmetro efetivo muda de forma desigual à medida que o rolo vai se esgotando. O catálogo é claro sobre isso: na estação de urdidura inteligente, o controle de tensão em circuito fechado com unidades de tensão e medição automática de deslocamento existe para “garantir um melhor enrolamento do rolo de urdidura e manter a densidade de enrolamento constante”. Na urdidura direta, o erro de densidade de enrolamento é especificado em ≤0,25%. E na urdidura por separação, a compensação de tensão em tempo real é o que proporciona consistência de densidade não apenas dentro de uma viga, mas entre todas as vigas de um conjunto — o que é importante no momento em que você opera um tear alimentado por mais de uma.
3. Alinhamento de listras e faixas. No urdido seccional, em que a urdidura é montada em faixas sobre um tambor, o alinhamento é fundamental. Se as faixas se deslocarem, a viga resultante terá zonas de densidade diferente e o tecido apresentará faixas visíveis. A solução de engenharia é geométrica: no SHGA215C, a seção de urdido se move ao longo de um trilho enquanto o pente de urdido e o creel permanecem fixos, de modo que a faixa de urdidura permanece alinhada e centralizada durante todo o processo — e a tensão da faixa permanece constante com ela. Os valores de precisão na urdidura seccional chegam a ≤0,1 mm para o posicionamento das tiras e 0,02% para o acompanhamento da barra condutora.
Por que isso permanece invisível até chegar ao tear
Eis o problema estrutural: defeitos de urdidura não parecem defeitos. Uma viga com tensão irregular parece uma viga normal. Uma viga com variação de densidade de 3% parece idêntica a uma com 0,25%. Não há inspeção visual que detecte isso, e o departamento de urdidura geralmente já passou para a próxima viga quando a primeira chega ao tear.
Assim, o ciclo de feedback se rompe. O departamento de tecelagem registra as quebras de urdidura. O departamento de urdidura não fica sabendo de nada. E a mesma condição se repete em todas as vigas, porque ninguém conectou as duas pontas do problema.
A precisão do comprimento se comporta da mesma maneira. Em nossa máquina de urdidura direta de alta velocidade GA269C, vários sensores com correção automática de desvio mantêm o desvio de comprimento abaixo de 0,0025% — um valor que só importa porque a alternativa é descobrir a discrepância no final de uma tiragem, quando falta tecido ou há excesso de desperdício e a viga já se foi.
Onde o fio é realmente danificado
Vale a pena ser preciso sobre isso, pois “a urdidura danifica o fio” é uma afirmação muito vaga para se agir com base nela. O dano ocorre em pontos específicos, e cada um deles tem uma solução de engenharia.
No gaiola, o fio está sob tensão e em movimento, e as fibras descontínuas sensíveis ao atrito são as mais vulneráveis. Os gaiola recirculantes em forma de V são projetados exatamente para isso — eles permitem que o fio trabalhe sob baixa tensão em alta velocidade, o que reduz as diferenças de tensão e a quebra das pontas durante a urdidura. Dispositivos anti-balão de ar e hastes de pré-tensão suavizam a compensação de tensão quando o motor arranca e para, de modo que o fio não sofra choques a cada aceleração.
No rolo de pressão, o fio é compactado na viga. Na GA269C, a pressão é ajustável de 150 N a 6.000 N por meio de um mecanismo pneumático independente, com retorno automático durante a frenagem, de modo que o rolo pare de esfregar o fio que já está na viga. Esse retorno automático existe porque a alternativa — um rolo carregado encostado em uma viga em desaceleração — desgasta a camada externa.
E no pente, acumulam-se poeira e fiapos. Existem mecanismos de sopro intermitente e dispositivos de pente fechado para manter esse ponto de contato limpo, pois um dente do pente com fiapos é um dente que desgasta o fio.
Uma estrutura de verificação
Se você estiver enfrentando quebras na urdidura ou faixas que não consegue identificar, verifique os seguintes pontos antes de continuar ajustando o tear.
Verifique se as quebras se concentram por viga, e não por tear. Se o mesmo tear funciona sem problemas em uma viga e apresenta quebras na seguinte, a variável não é o tear.
Verifique se as quebras se concentram por zona da viga. Problemas que aparecem consistentemente em um determinado ponto da tiragem — no início, no meio, perto do fim — indicam variação de densidade ao longo do diâmetro da viga.
Compare as vigas dentro de um conjunto. Se você estiver alimentando um tear com várias vigas e uma delas se comportar de maneira diferente, há um problema de consistência de densidade entre as vigas, e não um problema de tecelagem.
Analise as faixas em relação à geometria das listras. Na urdidura seccional, faixas que se repetem em intervalos regulares ao longo da largura do tecido são uma questão de alinhamento, não de pente.
Pergunte qual é a tensão que sua máquina de urdidura realmente mantém — e se alguém a mede. Se a resposta for “está ajustada no painel”, isso é uma configuração, não uma medição. Controle de tensão em malha fechada significa que a máquina corrige; em malha aberta, significa que ela apenas espera.
Feche o circuito de retroalimentação. Forneça ao departamento de urdidura os dados de ruptura da urdidura provenientes da tecelagem, por rolo. É a mudança diagnóstica mais barata disponível, e a maioria das fábricas nunca fez isso.
O argumento do custo
Para quem estiver avaliando isso como um investimento, e não como uma questão de manutenção: a preparação da urdidura está na fase inicial de todo o processo. Um defeito introduzido no tear afeta o tecido que está sendo tecido. Um defeito introduzido na urdidura afeta cada metro de cada viga produzida nessas condições — e isso ocorre de forma invisível, o que é o que torna o problema caro.
Essa é a assimetria que vale a pena entender. O equipamento de urdidura não produz tecido, por isso raramente recebe prioridade em discussões sobre investimentos em ativos (capex). Mas ele define o limite máximo do que o restante da sua linha de produção pode alcançar. Você não pode tecer melhor do que sua viga permite.
O papel do ITG Group
Nossa linha de urdidura abrange urdidura direta e seccional — com configurações de cremalheira e tensão selecionadas de acordo com o fio que você realmente utiliza, e não com uma especificação padrão.
Se você está observando quebras na urdidura ou faixas que não se resolvem no tear, vale a pena conversar sobre isso antes de sua próxima decisão sobre equipamentos. Conte-nos o que você está utilizando e o que está observando, e nossa equipe técnica analisará o caso com você — inclusive na hipótese em que a resposta honesta for que sua urdidura está correta e o problema está em outro lugar.
Entre em contato: info@group-itg.com